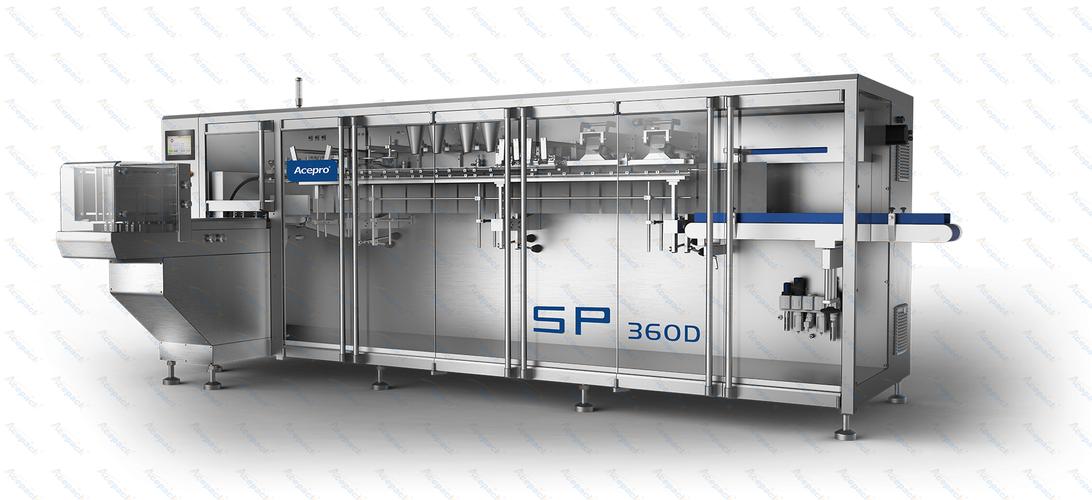
如何通过包装设备提升包装效率 全面策略与选型指南
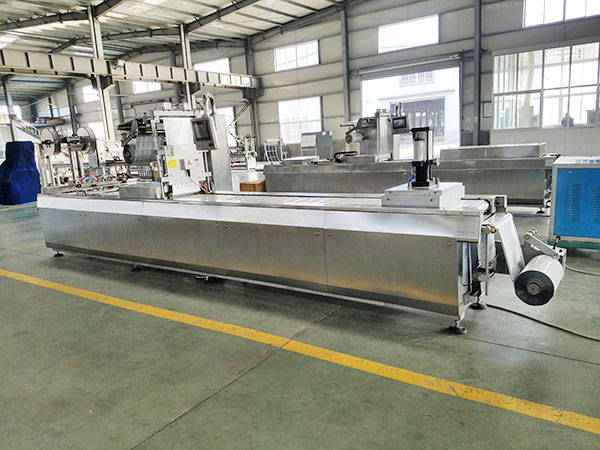
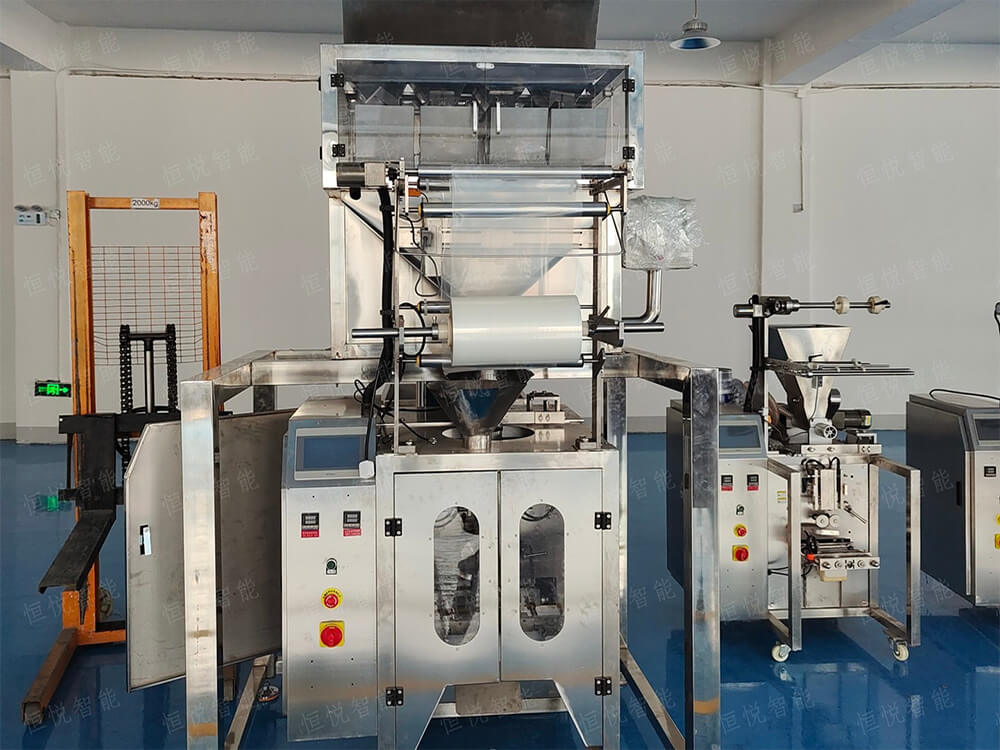
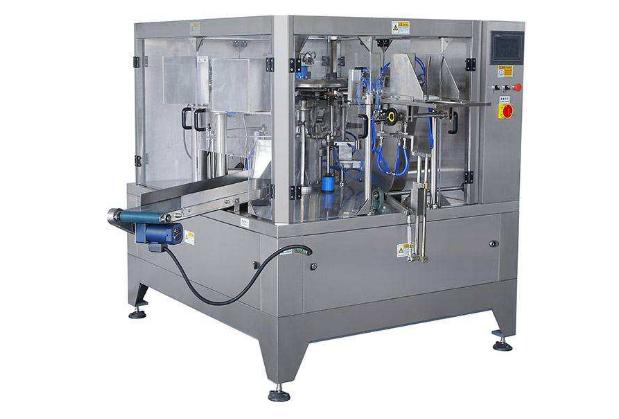
在现代化生产与物流环节中,包装效率直接影响企业的交付速度、人工成本和市场竞争力。单纯依靠增加人手不仅难以突破产能瓶颈,反而会因疲劳和错误率上升导致整体效益下降。真正取得较高包装效率的关键,在于科学选用包装设备并围绕设备重构作业流程。以下从设备选型、产线协同、运行维护和智能化升级四个维度展开。\n\n一、明确需求与瓶颈,再选包装设备\n没有万能设备,只有匹配需求的方案。首先统计当前最慢或最耗人力的包装工序是装箱、封箱、贴标、装袋还是码垛,以及产品规格的稳定性(是否多品种、小批量)。如果是标准化纸箱出货,优先考虑自动封箱机与自动装箱机;如果是软袋或小袋包装(如食品、日化),则应计算称重/计数速度与制袋密封要求,选择给袋式或背封式自动包装机。高速自动包装设备通常标称可达每分钟30~80包,但若由人工从前端整理,效率依然受限于人手速度,所以一定要进行整线容量平衡。\n\n二、匹配前中后段设备,消除“木桶效应”>\n高效包装不是一两台机器的升级,而是流水线协同的胜利。常见的效率损失发生在三个衔接点:\n1. 上料段:用自动理料机、振动盘或视觉给料机均匀供料,避免异物导致频繁停机。\n货物进入”
}